轴类、套类与螺纹件的 CNC 精密车削
轴、销、衬套、接头与螺纹件的 CNC 车削加工,配动力刀塔可在一次装夹内完成横向钻孔与铣削,支持样件到小批量。
简要回答
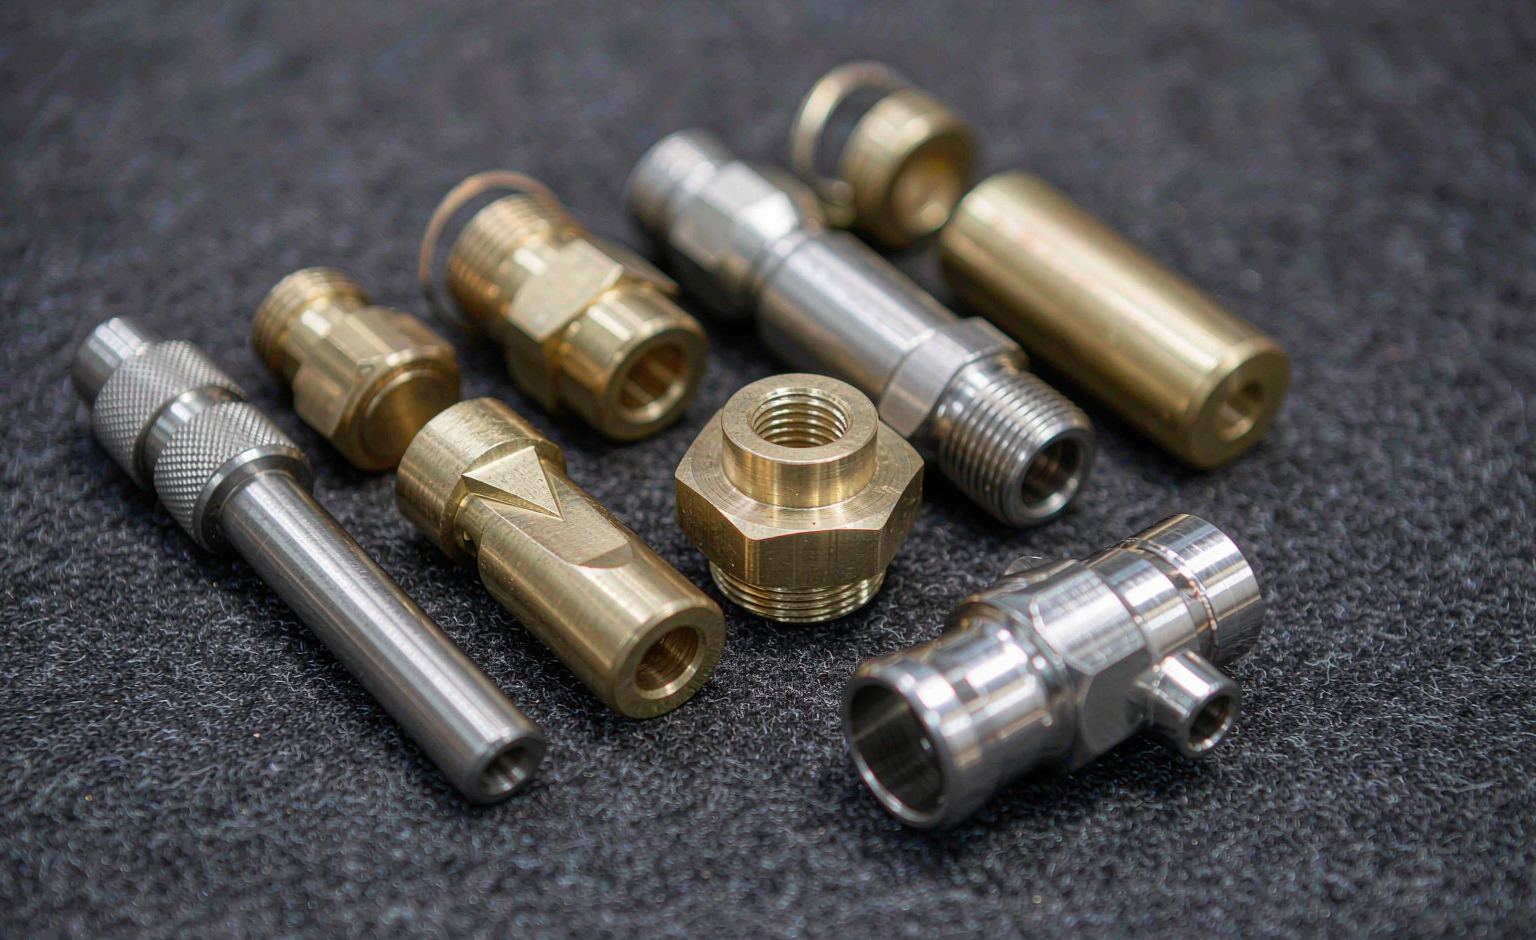
车削件是在车床上让工件旋转、由刀具进给切除材料得到的回转体零件。鑫源沐加工轴、销、衬套、接头与螺纹件,配动力刀塔后可在一次装夹内完成横向钻孔、铣扁与开槽,减少一次装夹与随之而来的定位误差,常规直径公差以 ±0.02 mm 为目标。
适用范围
适用于以回转体为主的零件:轴、销、衬套、接头、螺纹件、法兰与小型壳体。若零件带大量非回转特征(多面孔系、型腔),铣削或铣车复合通常更经济。
规格参数
| 零件直径范围 | 中小直径(按图纸确认) |
|---|---|
| 直径公差 | 典型 ±0.02 mm |
| 长度公差 | 按图纸,首件确认 |
| 表面粗糙度 | 精车可达 Ra 0.8 µm,精加工更细 |
| 一次装夹能力 | 动力刀塔横向钻孔、铣扁、开槽 |
| 订单数量 | 1 – 10,000 件 |
| 螺纹 | 公制、英制、管螺纹按图纸 |
常用材料
- 不锈钢 303、304、316L、17-4PH、SUS440C
- 铝合金 6061-T6、7075-T6
- 黄铜与铜合金
- 钛合金 Grade 5
- 工程塑料:POM、PEEK、PTFE
加工流程
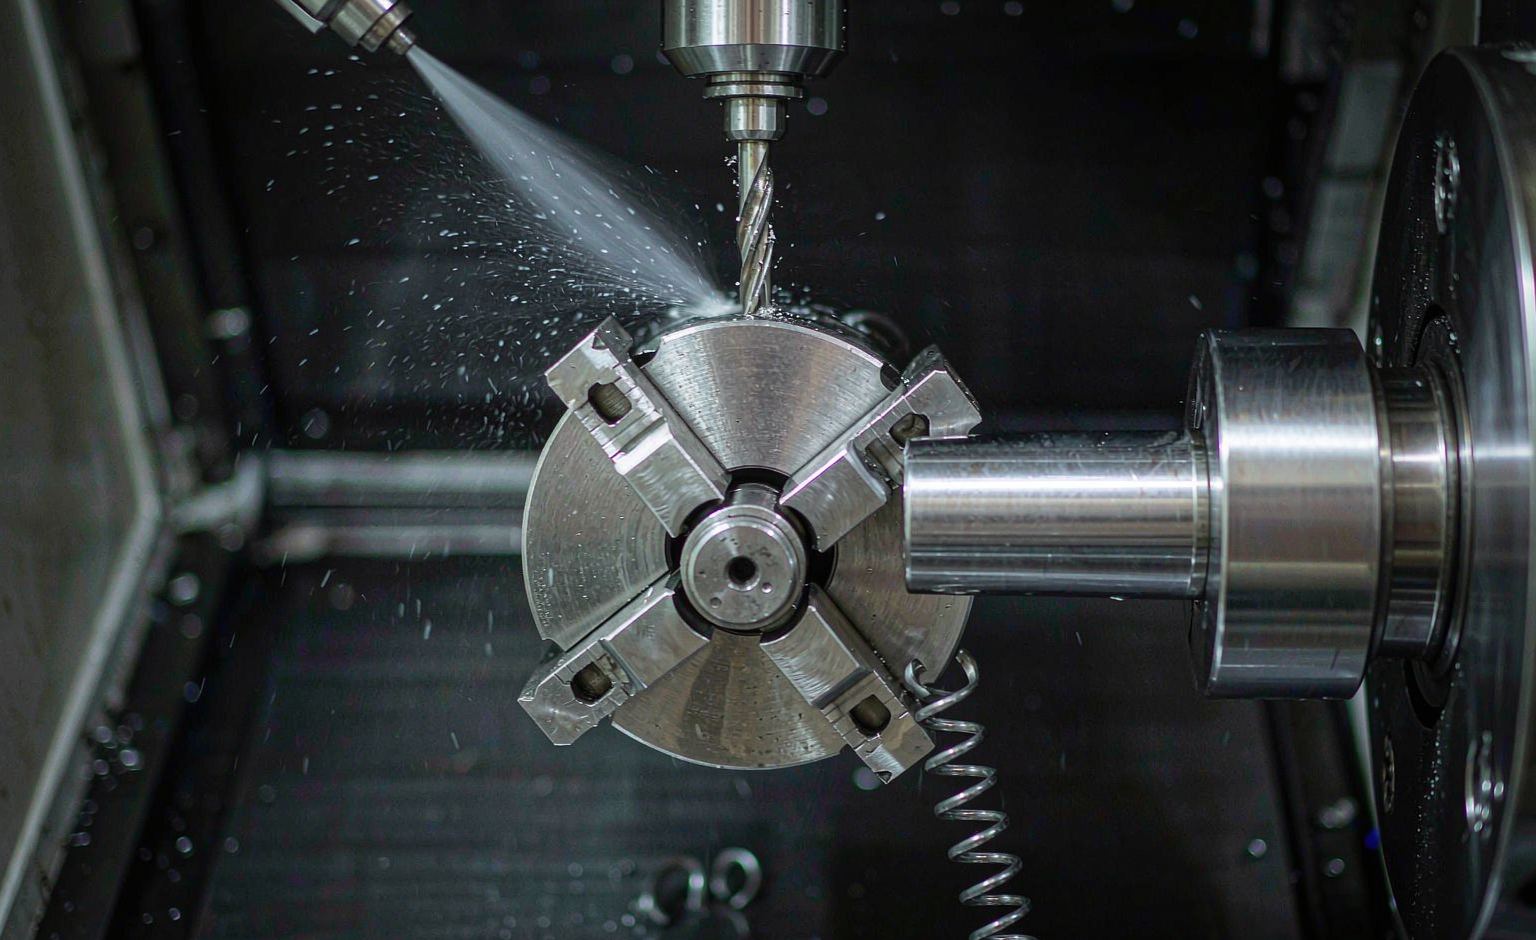
- 图纸评审与工艺路线 先确认回转体特征与横向特征的分布。若横向孔、铣扁较多,直接排入带动力刀塔的车削中心,避免二次装夹。
- 棒料与装夹 批量件优先用棒料送料,减少单件装夹时间;大直径或异形毛坯用卡盘。细长轴考虑跟刀架或分段加工,控制让刀与振纹。
- 车削与副工序 外圆、端面、内孔与螺纹按基准顺序加工,横向特征由动力刀具完成。螺纹在首件用通止规或螺纹千分尺验证。
- 检验与包装 首件对照图纸检验,量产按批次抽检。轴类零件单独分隔包装,避免运输中磕碰工作面。
车间实拍
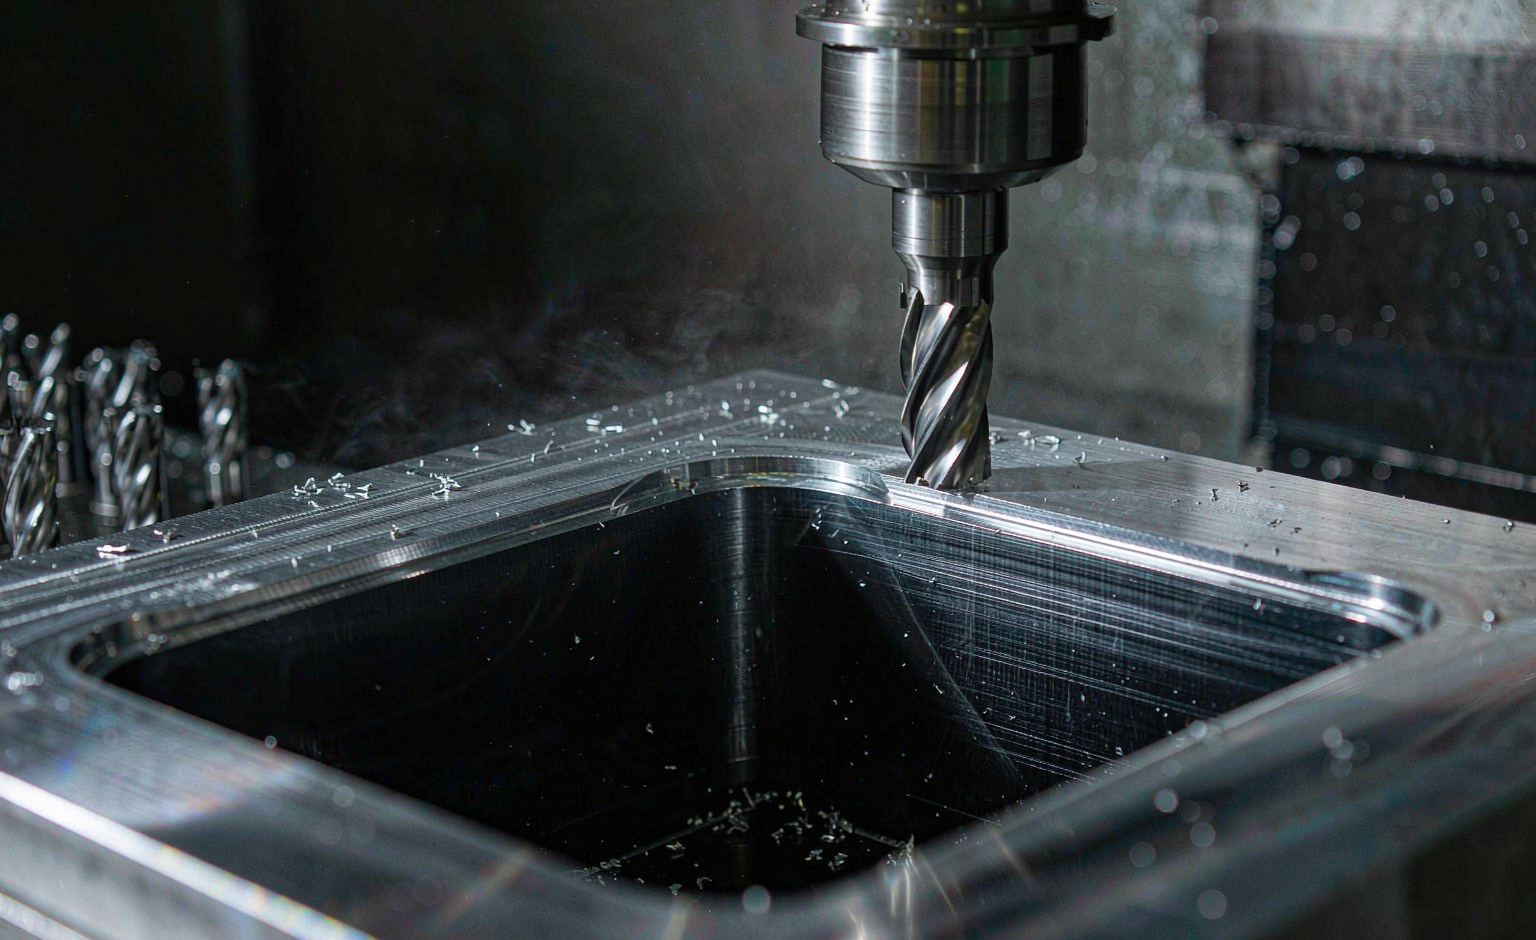
CNC 精密车削件的实际加工
典型应用
- 光学与光通信模块的调整轴、套筒
- 半导体设备的气路接头与支撑销
- 医疗仪器的传动轴与连接件
- 自动化设备的定位销、导向套
- 流体系统的接头与阀芯
质量与文件
- 首件检验(FAI)+ 螺纹通止规验证
- 材料证明与炉批号追溯(按需)
- 按批次尺寸抽检记录
- 细长轴直线度与跳动专项检查
- 交换客户图纸前先签署 NDA
我们不做什么
厂内不做热处理、电镀与磨削,这些工序走受控外协并经过来料检验。我们不宣称尚未持有的管理体系证书。受控行业(军工、航空航天、核工业、受控半导体)项目先走合规审查,再谈技术资料。
CNC 精密车削件
技术问题
车削和铣削怎么选?
看几何主导形式。回转体(轴、套、销)用车削,成本低、圆度好;棱柱体(板、壳、支架)用铣削。两者都占较大比例时,用铣车复合一次装夹完成,通常比两台设备两道工序更准也更便宜。
细长轴会不会让刀?
会,这是车削的典型风险。直径与长度比越大,让刀与振纹越明显。常规做法是降低切削力、用跟刀架或分段加工,并在首件上量直线度与跳动,而不是靠加严图纸公差解决。
螺纹精度怎么保证?
按图纸标注的螺纹等级加工,首件用通止规或螺纹千分尺验证,量产按批次抽检。图纸未注等级时,我们会在 DFM 意见里请你确认,避免按默认等级做出无法装配的件。