带动力刀塔的 CNC 精密车削
轴、套、销与螺纹件的精密车削,动力刀塔可在一次装夹内完成横向钻孔、铣扁与开槽,减少装夹误差。
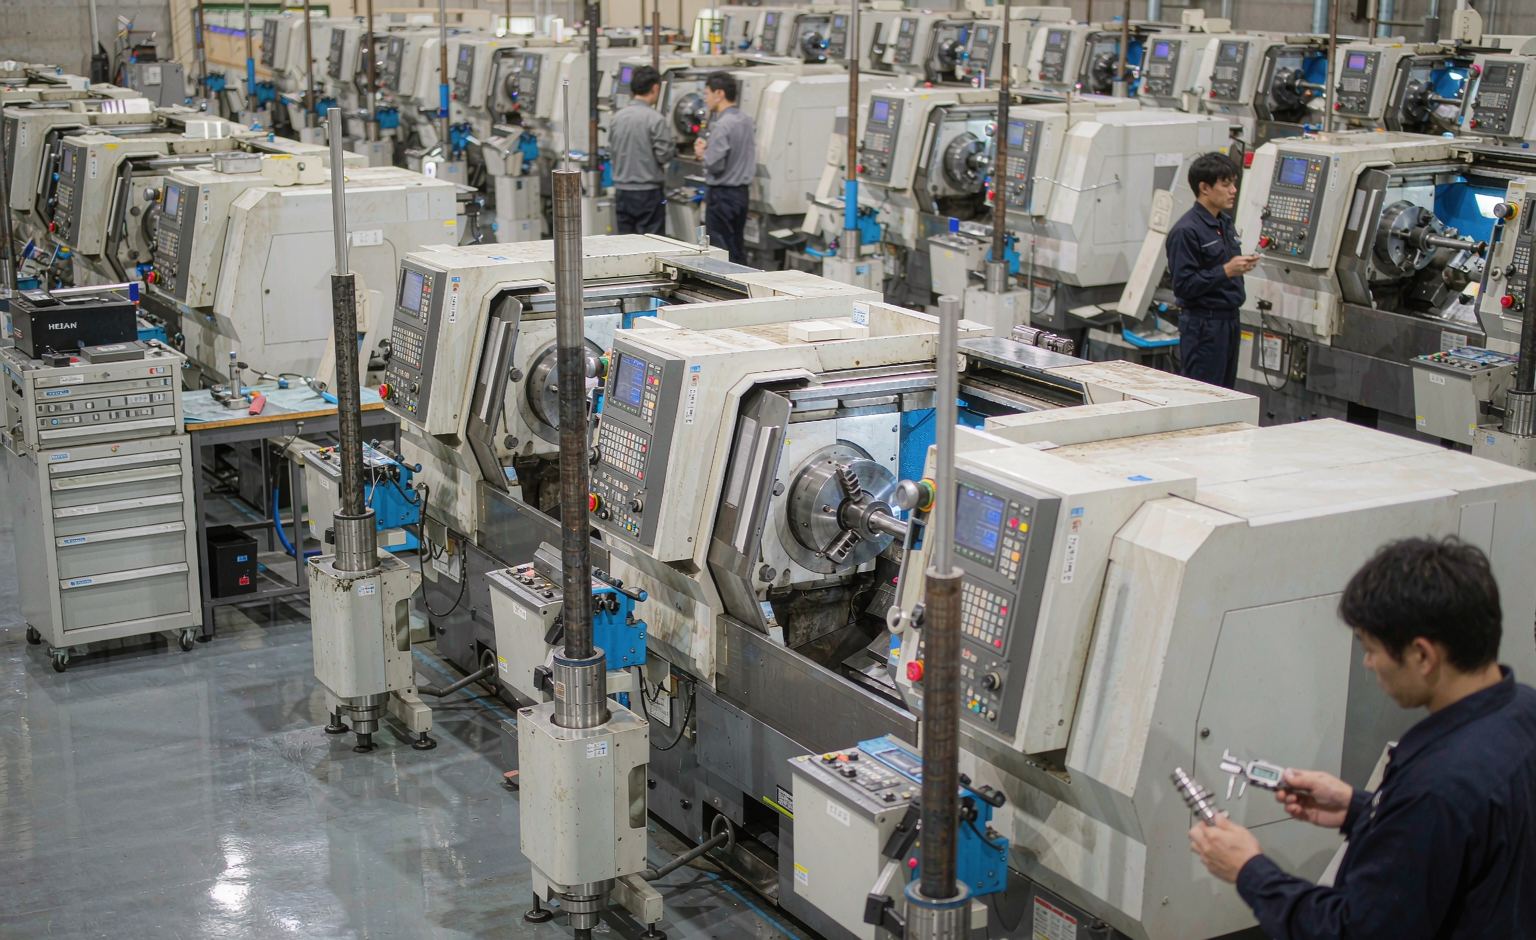
简要回答
车削是工件旋转、刀具进给的回转体加工方式。鑫源沐的车削能力配动力刀塔,可以在一次装夹内完成横向钻孔、铣扁与开槽,把原本需要两台设备两道工序的工作合并,减少一次装夹误差与排队时间。
什么时候适用
适合轴、销、衬套、接头、螺纹件与法兰。若零件上非回转特征很多(多面孔系、深型腔),铣削或铣车复合更合适。
技术参数
| 直径公差 | 典型 ±0.02 mm |
|---|---|
| 表面粗糙度 | 精车 Ra 0.8 µm,精加工更细 |
| 一次装夹 | 横向钻孔、铣扁、开槽 |
| 螺纹 | 公制、英制、管螺纹按图纸 |
| 常用材料 | 不锈钢、铝、黄铜、钛合金、工程塑料 |
适合的零件
- 轴、销、衬套、接头等回转体零件
- 需要在圆柱面上开横孔或铣扁的零件
- 带螺纹且要求同轴度的零件
- 中大批量的重复车削件
不适合的零件
把这一点写清楚,比列一长串能力更有用:如果你的零件落在下面几类里,换一种工艺通常更省钱。
- 以平面、型腔为主体的棱柱件
- 直径与长度比极大且无跟刀架方案的细长轴
- 需要多面深腔的复杂壳体
相关工序与手段
- 数控车床与带动力刀塔的车削中心
- 棒料送料用于批量件
- 跟刀架用于细长轴
CNC 车削(含动力刀塔)
工艺问题
动力刀塔解决什么问题?
解决横向特征要二次装夹的问题。横孔、铣扁、开槽若换到铣床上做,需要重新找正,同轴度与位置度都会变差。一次装夹完成,基准不变,精度与交期同时受益。
细长轴怎么控制变形?
降低切削力、使用跟刀架、必要时分段加工,并在首件上量直线度与跳动。图纸若标注了很严的直线度,需要在评审阶段就说明,因为它取决于工艺方案而不是单纯收紧尺寸。
小批量车削经济吗?
比铣削更适合小批量,因为装夹简单、编程量小。真正的成本分界在是否有大量副工序:副工序越少,小批量越划算。