样件到批量的 CNC 精密铣削件定制
按图定制铝、不锈钢、钛合金与工程塑料的 CNC 铣削件,含 DFM 评审与首件检验,覆盖 1–10,000 件的样件到中小批量项目。
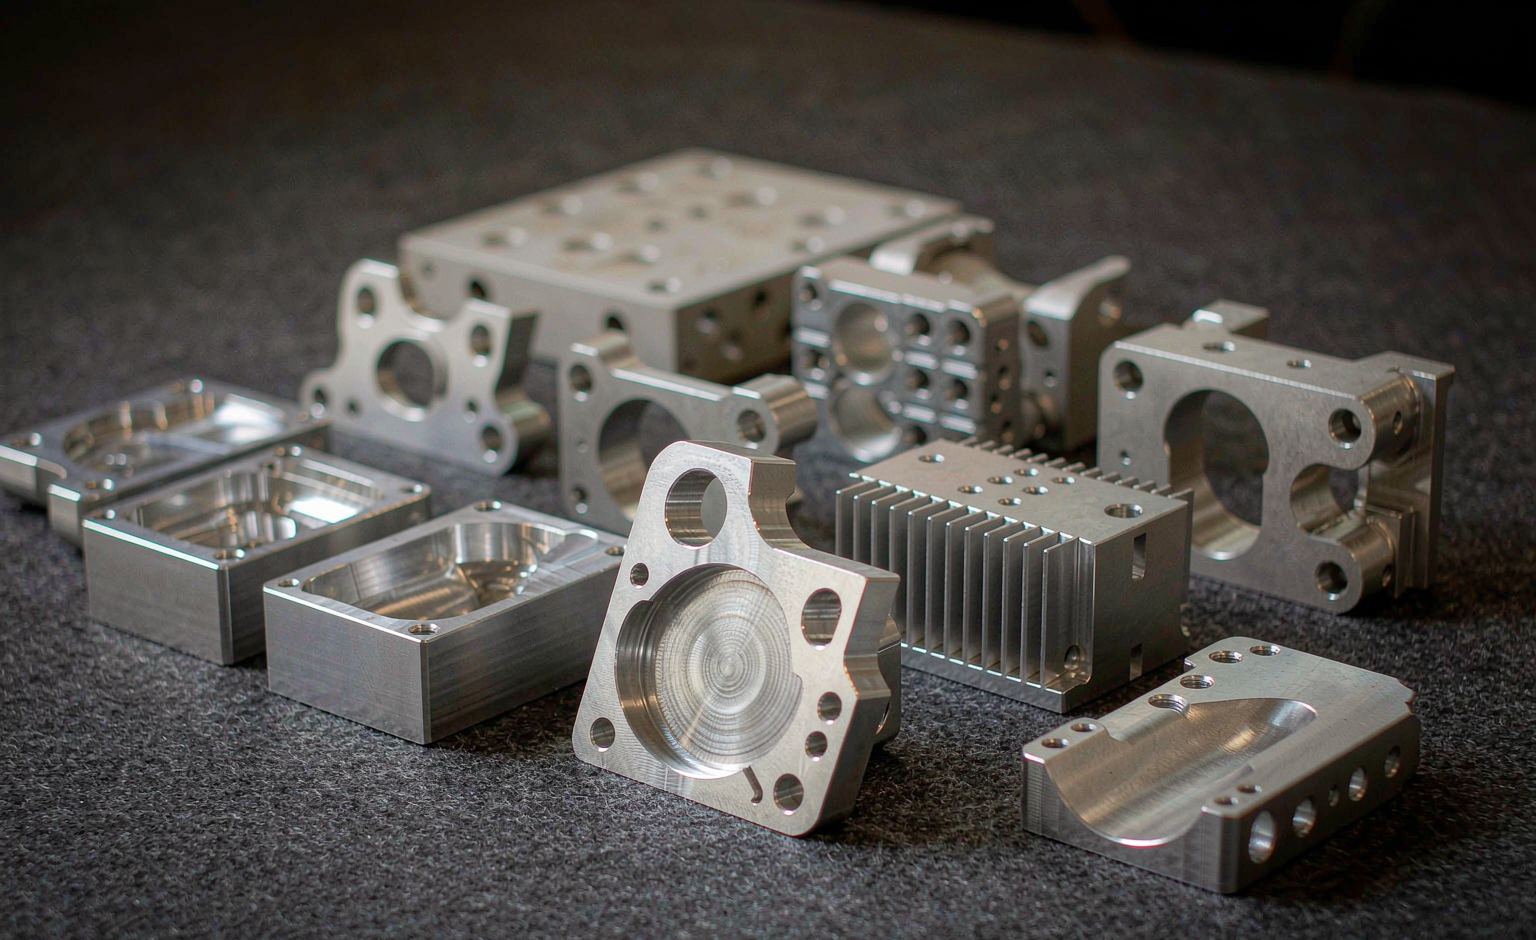
CNC 铣削件是用计算机控制的铣削中心,通过去除材料的方式加工出来的金属或塑料零件。鑫源沐按客户图纸加工铝、不锈钢、钛合金与工程塑料零件,常规尺寸以 ±0.05 mm 为目标,关键特征可收紧,并在每次报价前给出书面 DFM 意见、新料号首批提供首件检验。
适用范围
本页对应以棱柱类几何为主的铣削与铣车复合件:底板、支架、歧管、壳体、基板、散热件与工装夹具。以回转体为主的零件请看车削件页面。我们按图纸标注的公差加工,下列区间是常规可达目标,具体以首件实测确认。
规格参数
| 零件尺寸范围 | 中小型轮廓(按图纸确认) |
|---|---|
| 常规公差 | 典型 ±0.05 mm |
| 关键特征公差 | 可收紧,以首件检验确认为准 |
| 表面粗糙度 | 精加工可达 Ra 0.4 µm |
| 订单数量 | 单个项目 1 – 10,000 件 |
| 交期 | 按报价约定,从样件到小批量 |
| 轴数能力 | 三轴、四轴、五轴铣削 |
| 检验 | 首件检验 + 材料证明 |
常用材料
- 铝合金 6061-T6、7075-T6
- 不锈钢 304、316L、17-4PH、SUS440C
- 钛合金 Grade 5(Ti-6Al-4V)
- 黄铜与铜合金
- 工程塑料:PEEK、POM、PC
加工流程
- 图纸评审与 DFM 意见 每个订单都从可制造性评审开始。在给出价格前,我们会书面指出推高成本的特征:深腔、内角过小、薄壁,以及比工艺稳定能力更紧的公差。
- 材料采购 按指定牌号采购,随附材质证明。可按要求提供炉批号追溯,一旦材料出问题,能把范围锁定到具体零件。
- 编程与装夹 首刀之前完成刀路校验。夹具按批量选择——小批量用软爪,重复生产用专用工装。
- 加工 粗加工与精加工分开,控制应力与热变形。几何允许时,关键特征在一次装夹内完成,因为重新装夹是公差累积的主要来源。
- 检验与文件 新料号随附对照图纸的首件检验。尺寸报告与材质证明按约定提供。
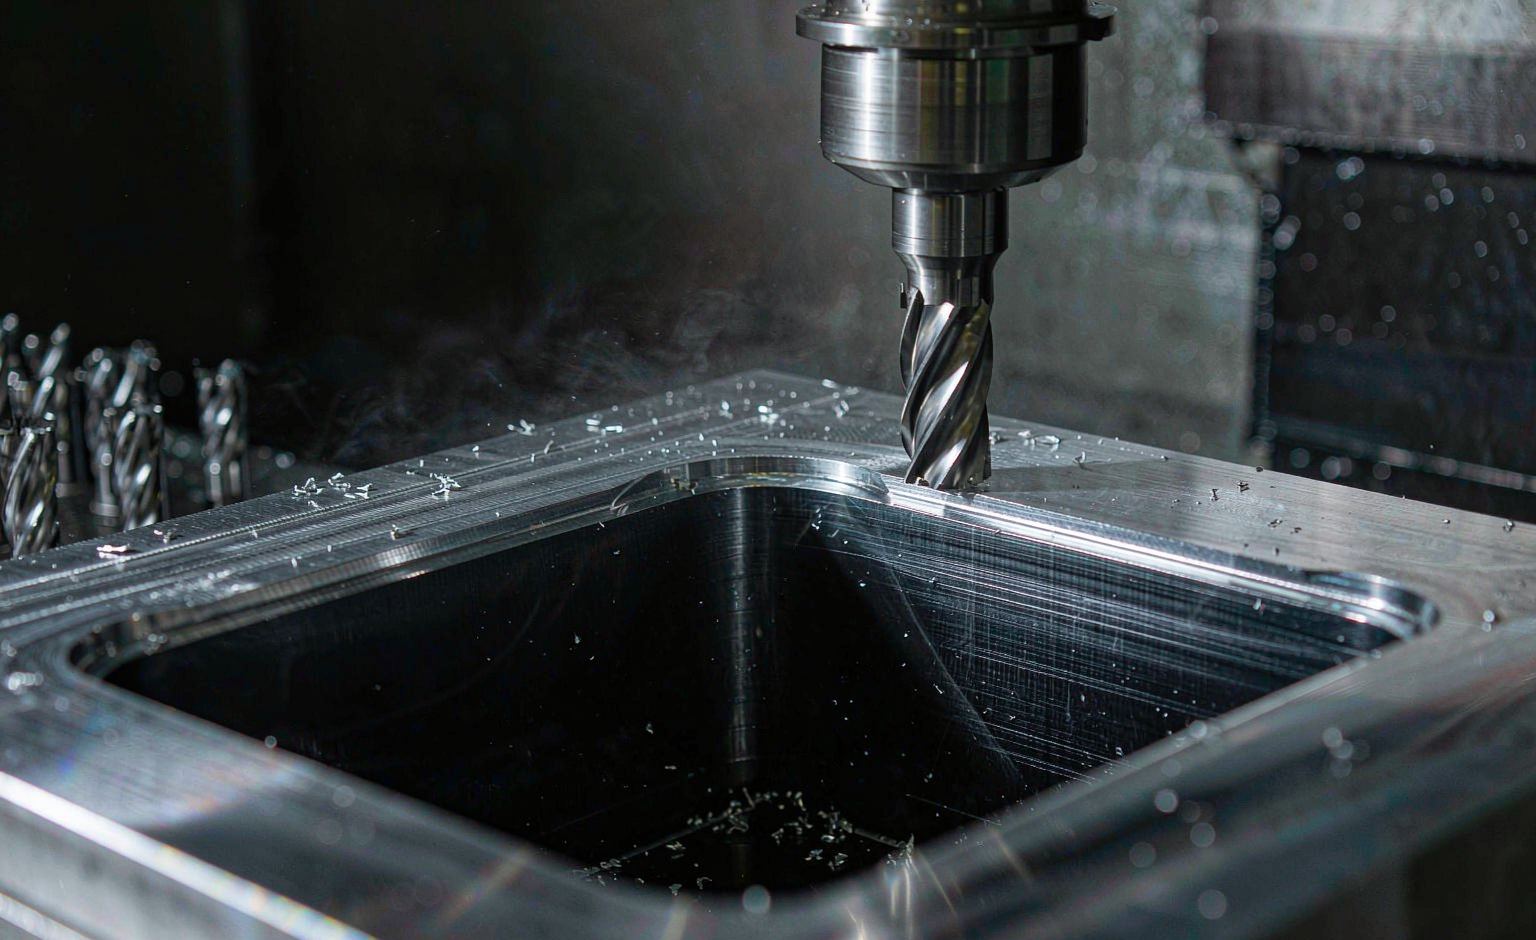
CNC 精密铣削件的实际加工
典型应用
- 半导体设备的结构件与支撑件
- 光子器件与光学安装件
- 医疗器械本体与设备零件
- 高可靠工业与仪器仪表结构件
- 机器人与自动化设备的支架、工装
- 研发与 NPI 阶段的样件
质量与文件
- 新料号执行首件检验(FAI)
- 材料证明与炉批号追溯(按需)
- 按批次出具尺寸检验报告
- 每次报价附书面 DFM 意见
- 交换客户图纸前先签署 NDA
我们不做什么
锻造、铸造、热处理、焊接与磨削不在厂内完成,这些工序在受控的外协渠道完成,并经过来料检验关卡。我们不宣称鑫源沐尚未正式持有的 AS9100、ISO 13485 或 ISO 9001 证书。在质量体系完成验证之前,医疗类业务仅限非植入、非接触人体的仪器与设备零件。军工、航空航天、核工业与受控半导体项目在交换任何技术资料之前先走合规审查,不对受控图纸自动报价或自动下单。
技术问题
一个零件多少钱?
价格取决于材料、去除量、公差、装夹次数与表面处理。把 2D 图纸和 STEP 模型发过来,我们会按同一份图纸报固定价,并附交期与 DFM 意见。没有图纸时,只能给出经验区间,不能给正式报价。
最小起订量是多少?
1 件起做。样件与小批量用软爪装夹,成本主要在编程与装夹;批量越大,单件摊薄越明显。我们不设最低金额门槛,但极小批量不建议做专用工装。
公差能稳定做到多少?
常规尺寸以 ±0.05 mm 为目标,关键特征可收紧,具体取决于特征尺寸、材料、装夹次数与测量条件。任何超出工艺稳定能力的标注,我们会在 DFM 意见里提前说明,而不是等首件不合格再解释。
能签 NDA 吗?
可以,在交换图纸之前签署。客户的图号、料号、尺寸与订单信息不用于公开宣传,也不会进入任何公开渠道。