紧公差与淬硬合金的精密加工
不锈钢、淬硬不锈钢与钛合金的紧公差加工,控制热变形与装夹误差,关键尺寸以首件检验与批次数据确认。
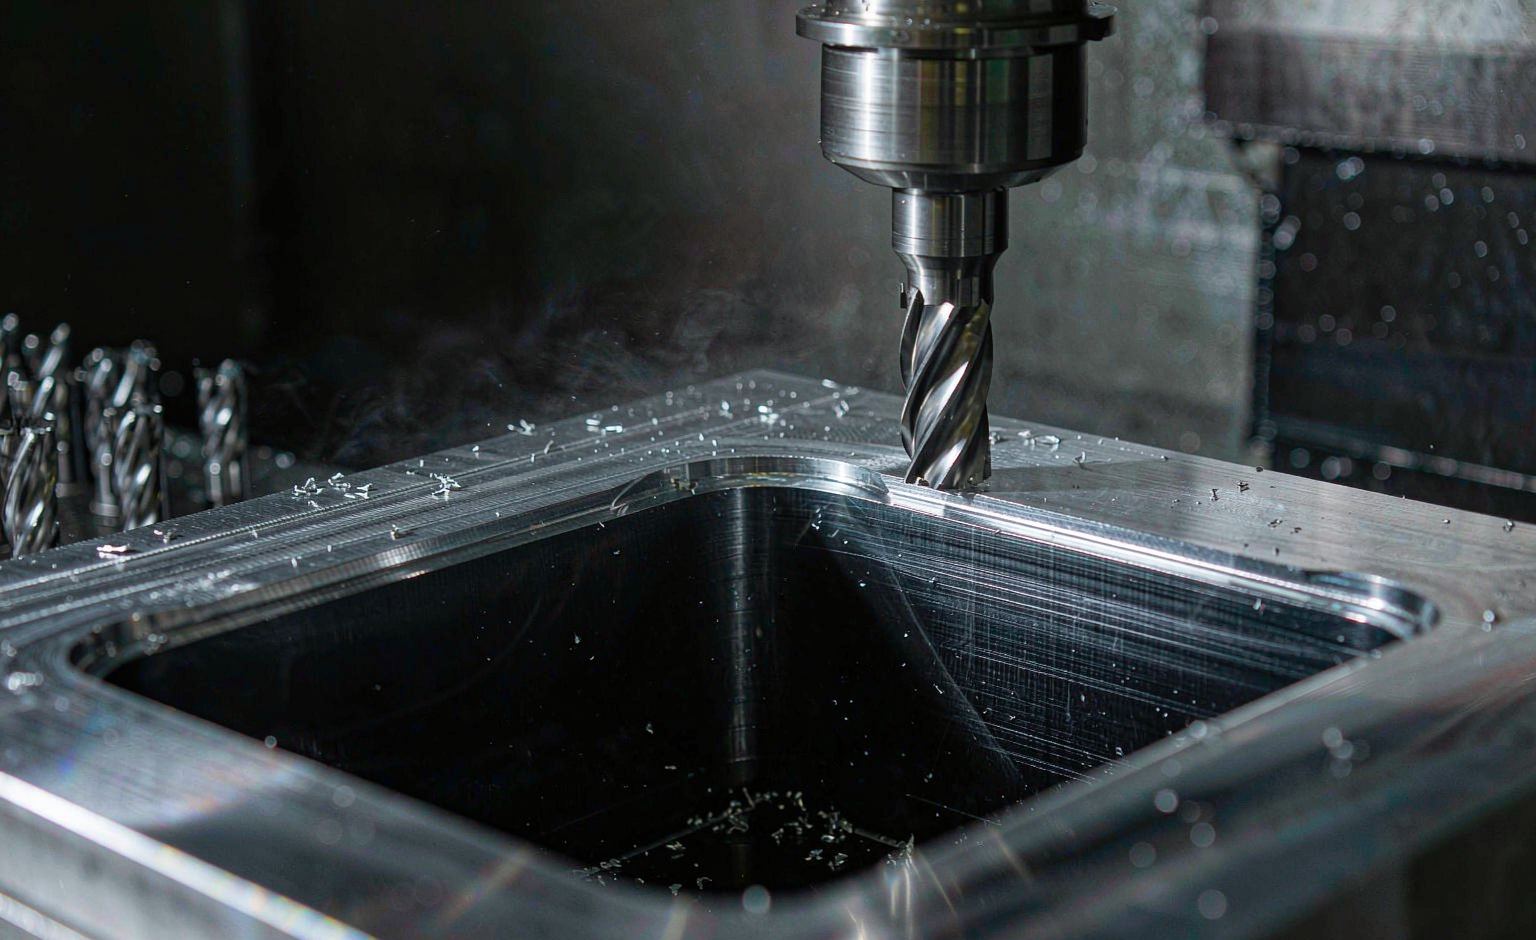
简要回答
紧公差加工的真正难点不是把某一个尺寸做到位,而是在批量中稳定重复。鑫源沐加工不锈钢、17-4PH、SUS440C 等淬硬材料与钛合金,通过控制切削热、分序去应力与减少装夹次数,让关键尺寸在批次内保持稳定,并以首件与批次数据确认能力边界。
什么时候适用
适用于硬度较高、去除量较大或关键尺寸集中的零件,例如淬硬不锈钢轴套、精密配合板件与薄壁结构件。普通碳钢与常规铝件不需要专门的紧公差策略。
技术参数
| 材料硬度 | SUS440C 常见 HRC 50–55(按图纸) |
|---|---|
| 关键尺寸 | 按图纸收紧,以首件检验确认 |
| 热变形控制 | 分序加工 + 半精后去应力 |
| 测量 | 恒温测量,关键尺寸重复验证 |
| 批量一致性 | 按批次抽检并记录趋势 |
适合的零件
- 淬硬不锈钢与高硬度合金的精密件
- 关键配合尺寸集中的零件
- 薄壁或易变形的结构件
- 对批次一致性有要求的重复订单
不适合的零件
把这一点写清楚,比列一长串能力更有用:如果你的零件落在下面几类里,换一种工艺通常更省钱。
- 需要镜面级 Ra 0.05 µm 以下的超精加工(需研磨/抛光)
- 尺寸超出常规测量能力且无第三方计量方案的项目
- 要求正式 Cpk 报告但尚未建立统计过程数据的项目
相关工序与手段
- 硬质合金与 CBN 刀具方案
- 去应力工序与恒温测量条件
- 按图纸定制的检具
紧公差与淬硬材料加工
工艺问题
淬硬材料为什么容易超差?
两个原因:切削热让工件与刀具同时膨胀,冷却后尺寸回缩;以及残余应力在去除材料后重新分布导致变形。对策是控制切削热、分序加工、半精后释放应力,而不是加大夹紧力。
±0.01 mm 能稳定做吗?
取决于特征尺寸、材料与装夹次数。单个关键尺寸在有利条件下可以做到,但把它当成全尺寸通用能力是不成立的。正确做法是逐特征确认:图纸发过来,我们按特征给出可达区间与验证方式。
能不能出 Cpk 报告?
Cpk 需要足够样本量与稳定的过程数据。首次合作通常只能提供首件与批次抽检数据;连续多批稳定后,才具备谈 Cpk 的基础。我们不会在没有数据的情况下出具能力指数。